
Härtung von Nickel- & austenitischen Legierungen für Pumpen
(Artikel in Englisch) In den letzten Wochen und Monaten hat Expanite diverse Lösungen im Bereich des Oberflächenhärtens für den Pumpen- und Ventilmarkt entwickelt. Die Hauptprobleme in diesen Industriezweigen waren in der Vergangenheit sowohl Verschleiß, als auch Festfressen von Bauteilen – bei allen Anwendungen, bei denen entweder metallische Dichtung gefordert ist, oder hohe Betriebstemperaturen (jenseits von 300 °C) und/oder korrosive Umgebungen vorliegen, können konventionelle Beschichtungen und die meisten nicht-metallischen Buchsen nicht verwendet werden.
Selbst in Fällen, bei denen spezielle Beschichtungen für den Einsatz in bestimmten Umgebungsmedien geeignet wären, bringen Heiz- und Kühlzyklen ein hohes Risiko für das Abplatzen der Beschichtungen aufgrund unterschiedlicher thermischer Ausdehnungskoeffizienten mit sich. Zahlreiche Kunden, die nach einer technisch fortschrittlicheren Lösung zur Erzielung einer besseren Bauteil-Performance gesucht haben, sind schlussendlich fündig geworden – in dem einzigartigen, diffusionsbasierten Oberflächenhärtungsverfahren von Expanite, das für die meisten kommerziell erhältlichen, korrosionsbeständigen Werkstoffe geeignet ist. Vor Kurzem hat die Expanite-Technologie einen neuen Maßstab gesetzt für Verschleiß und Festfressen (Kaltverschweißen) bei unterschiedlichsten Werkstoffen wie konventionellen Edelstählen (1.4404/AIS 316, Duplex-1.4462, Nitronic, 1.4980/Alloy A-286), Nickel-Basiswerkstoffen (z.B. Monel® K500, Inconel® 718 und Hastelloy®), sowie Kobalt-basierten Werkstoffen wie Stellite®. Edelstahl-Werkstoffe werden hierbei vielfach in Ventilen für die Lebensmittel- und Pharmaindustrie eingesetzt, wohingegen Monel® und Inconel® zumeist in chemisch aggressiven Umgebungsmedien bei höheren Temperaturen verwendet werden.Die neue Technologie
Die Oberflächenhärtungs-Technologie von Expanite generiert Oberflächenhärte-Werte im Bereich von 900-1.500HV bei vielfältigen Edelstahl-, Ni- und Co-basierten Werkstoffen, wodurch ein Festfressen von Komponenten effektiv verhindert wird. Insbesondere bei relativ großen, in der chemischen- und Kraftwerksindustrie eingesetzten Ventilen hat das Festfressen bei Schaltwellen (die das Ventil öffnen und schließen) aus Monel® und Inconel® in der Vergangenheit große Probleme bereitet. Die Anwendung der Expanite-Technologie an diesen Bauteilen führt dazu, dass kein Festfressen mehr auftritt, wodurch die Lebensdauer derartiger Produkte signifikant gesteigert werden kann.Einzigartige Testergebnisse
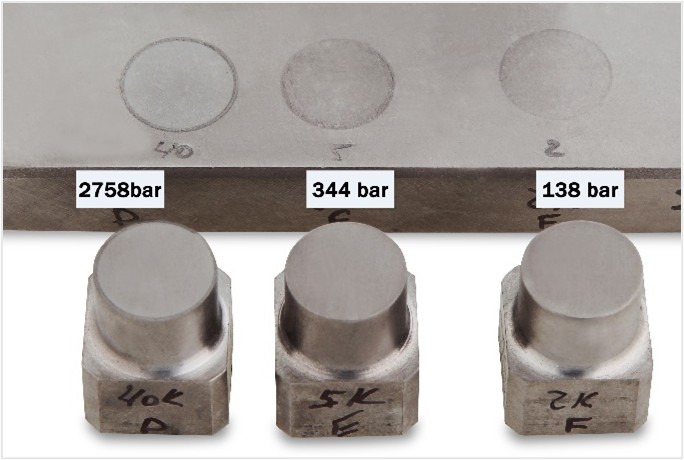
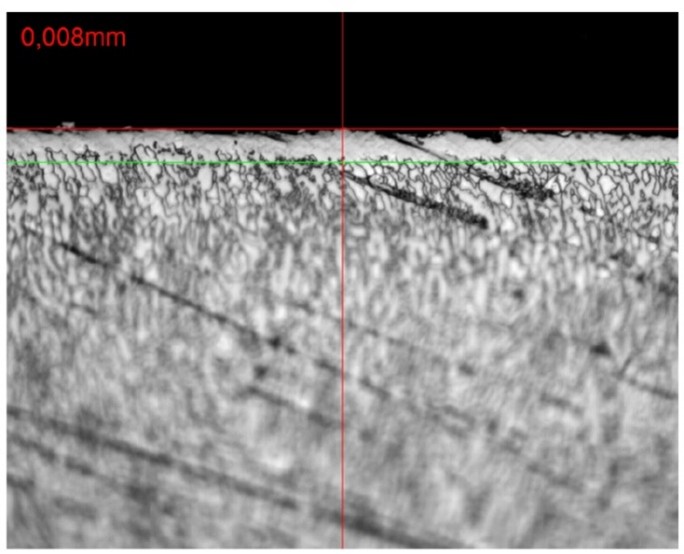
Dies wurde eindrucksvoll anhand eines Versuchsaufbaus zum Widerstand gegen Festfressen (nach ASTM G98) am Beispiel austenitischer Edelstähle (1.4404/AISI 316L) demonstriert, bei dem das Fressverhalten sowohl an ungehärteten, als auch Expanite-gehärteten Proben eruiert wurde (Abb. 1 und 2).


Falls Sie ebenfalls Probleme mit Verschleiß, Festfressen oder Korrosion bei Edelstählen, Ni- oder Co-basierten Werkstoffen haben, zögern Sie nicht mit uns in Kontakt zu treten – die Expanite-Technologie hält vielfältige Lösungsmöglichkeiten für die unterschiedlichsten Anwendungen und Produkte parat. Teilen Sie uns Ihre Herausforderungen mit und finden Sie mit uns die Expanite-Lösung für Ihr Produkt.
About Expanite
Expanite bietet Lösungen für das Oberflächenhärten und für die Wärmebehandlung von Edelstahl und Titan-Werkstoffen gemäß aktuellem Stand der Technik an. Die Expanite-Prozesse ermöglichen eine bis zu zehnfache-Steigerung der Oberflächenhärte bei gleich-zeitigem Erhalt, bzw. sogar Verbesserung der Korrosionsbeständigkeit des Grundwerkstoffs. Expanite verfügt über einen kombinierten Entwicklungs- und Produktionsstandort in der Nähe von Kopenhagen, Dänemark, sowie über Produktionsstandorte in den USA, Deutschland und China. Die Expanite-Lösungen sind flexibel und können an die Anforderungen der Kunden angepasst werden. Des Weiteren bietet Expanite seinen Kunden die einzigartige Möglichkeit, die Expanite-Prozesse in die eigene Produktionslinie als Teil einer Lizenzvereinbarung zu integrieren. www.expanite.com.