
RennTeam Uni Stuttgart
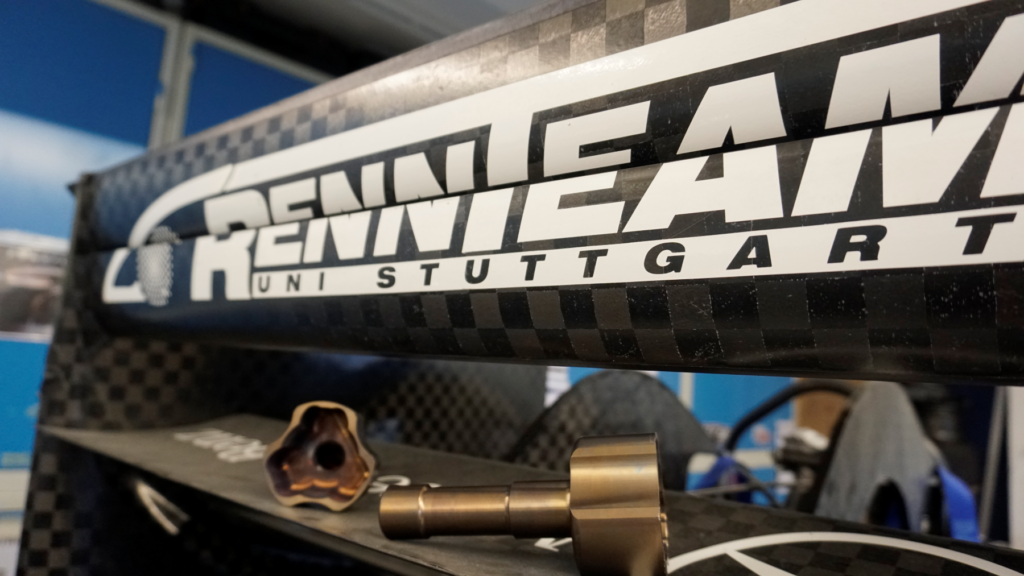


(Artikel auf Englisch) Sweden’s Ramén Valves is a highly respected supplier to equipment manufacturers in industries as varied as food & beverage and mining & minerals. As a successful business of almost 80 years, it is adept at planning ahead to navigate a changing landscape. Part of this is an active sustainability programme to improve environmental performance, keep clear of regulatory risk and remain relevant among customers.
With heightened awareness of the health and environmental dangers of hexavalent chromium and tightening REACH regulations, Ramén Valves knew it would need an alternative to hard chrome plating. But which alternative was best, not only in terms of hardening but also sustainability? Magnus Alfredsson, strategic purchasing manager at Ramén Valves, led the investigation. He lays out the company’s requirements. “Whatever process we selected it would have to harden at least as well as hard chrome plating, protect people and planet from toxic chemicals, and reduce our use of resources.”
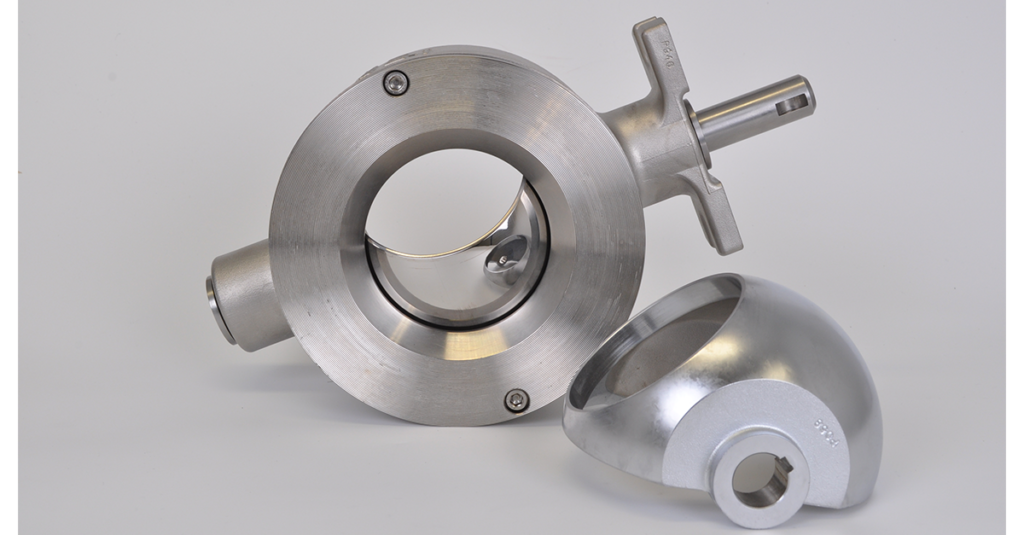

Expanite offers state-of-the-art solutions for surface hardening treatment of stainless steels and titanium. With Expanite’s processes, it is possible to increase the material’s surface hardness tenfold while at the same time maintaining and even increasing its corrosion resistance. Expanite is a global organization with a combined development and production facility near Copenhagen, Denmark, and hardening capacity in both US, Germany, Korea and China. Expanite’s solutions are flexible and can be introduced directly into a customer’s own production line as part of a licensing arrangement. Learn more on www.expanite.com.

(Artikel auf Englisch) The REACH regulation was established by the European Union to better protect health and the environment from the dangers of chemicals. REACH, an acronym for Registration, Evaluation, and Authorization of Chemicals, defines how and under which conditions specific chemicals can be used within the EU.


Expanite offers state-of-the-art solutions for surface hardening treatment of stainless steels and titanium. With Expanite’s processes, it is possible to increase the material’s surface hardness tenfold while at the same time maintaining and even increasing its corrosion resistance. Expanite is a global organization with a combined development and production facility near Copenhagen, Denmark, and hardening capacity in both US, Germany, Korea and China. Expanite’s solutions are flexible and can be introduced directly into a customer’s own production line as part of a licensing arrangement. Learn more on www.expanite.com.

Materialoptimierung – Das von Expanite entwickelte Nitrocarburierungsverfahren verbessert sowohl die Härte als auch die Korrosionsbeständigkeit von Edelstahlmaterialien – und das nicht nur für einzelne Legierungen. Daher wird der Prozess auch für medizinische Anwendungen empfohlen. Er verlängert die Lebensdauer der jeweiligen Anwendung, erhöht somit die Patientensicherheit und senkt die Kosten.
Aufgrund seiner einzigartigen Eigenschaften und Vielseitigkeit ist Edelstahl ein wesentliches Material für medizinische Geräte und Implantate, die häufig mit Flüssigkeiten und Gewebe in Kontakt kommen. Die Korrosionsbeständigkeit von Edelstahl gewährleistet eine verlängerte Lebensdauer und verhindert die Bildung von Rost oder anderen Schäden, die die Funktionalität und Sicherheit der medizinischen Produkte beeinträchtigen könnten.
Seit Jahrzehnten wird korrosionsbeständiger Edelstahl in der Medizintechnik umfassend eingesetzt und ist in einer Vielzahl von Legierungsvarianten auf dem Markt erhältlich. Zahlreiche Unternehmen entscheiden sich für diese Materialien aufgrund ihrer Korrosionsbeständigkeit, wobei besonderes Augenmerk auf die austenitischen und Duplex-Varianten gelegt wird. Dennoch sind diese Optionen aufgrund ihrer relativ geringen Härte anfällig für Verschleiß, was häufig zu Problemen wie Kaltverschweißung führt.
Herkömmliche Techniken zur Erhöhung der Verschleiß- oder Kaltverschweißungsbeständigkeit von Edelstahlkomponenten haben einen Nachteil – sie führen oft dazu, dass nichtrostende Stähle nach der Behandlung korrosionsanfällig werden. Beschichtungsverfahren, die dieses Problem verhindern sollen, beinhalten das Auftragen von Material, zeigen jedoch in vielen Fällen Unregelmäßigkeiten in der Schichtdicke. Diese Inkonsistenz führt zur Ansammlung von Material auf flachen Oberflächen, während Ecken und Kanten eine Verringerung der Schutzschicht erfahren. Darüber hinaus können Beschichtungen während erheblicher Ausdehnungen oder Kontraktionen des zugrunde liegenden Materials aufgrund unterschiedlicher Wärmeausdehnungskoeffizienten von Grundmaterial und Beschichtung Risse entwickeln. Kleine Öffnungen stellen weitere Herausforderungen dar, da der Beschichtungsprozess je nach verwendetem Verfahren möglicherweise nicht effektiv angewendet werden kann. Die Umgehung dieser Hürden ist zum Kernziel von Expanite geworden, dem dänischen Anbieter von Oberflächenhärtungstechnologien.
Verbesserung der Leistung von Edelstahl
Die Lösung der oben genannten Probleme mit Edelstählen beinhaltet die Anwendung der Oberflächenhärtung, eines Prozesses, der sich von Beschichtungen unterscheidet und auf diffusionsbasierter Oberflächenhärtung beruht. Während traditionelle Methoden der Oberflächenhärtung für korrosionsbeständige Edelstähle der Industrie seit einiger Zeit zur Verfügung stehen, weisen sie von Natur aus zwei Hauptnachteile auf. Erstens führen alle herkömmlichen Methoden zu einer Verringerung der Korrosionsbeständigkeit. Zweitens erfahren die Härtewerte von Edelstählen, die typischerweise mit Stickstoff oder Kohlenstoff behandelt werden, einen schnellen Abbau, was zu einer geringen Härtungstiefe von nur wenigen Mikrometern führt, und die darunterliegende Struktur ist sehr weich, was potenziell zu einem Eierschalen-Effekt führen könnte. Folglich bleibt die darunterliegende Struktur ziemlich weich, was potenziell zu einem fragilen, schalenartigen Effekt führen kann.
Expanite hat jedoch sein eigenes, FDA-konformes Verfahren entwickelt, das diese Einschränkungen überwindet. In diesem Prozess wird nicht nur die Oberflächenschicht, sondern auch das zugrunde liegende Material tiefgehend gehärtet. Diese speziell entwickelte Nitrocarburierungsmethode ist ein thermochemischer Prozess für Stahl, der die Diffusion von Stickstoff und Kohlenstoff in die Oberfläche des Werkstücks ermöglicht. Dies führt zu erhöhter Oberflächenhärte, verbesserter Verschleißfestigkeit und erhöhter Korrosionsbeständigkeit. Nitrocarburierung kombiniert die Vorteile sowohl der Nitrierung als auch der Karburierung in einem einzigen Prozess.
Prozess schützt Werkstück vor Verschleiß und Korrosion
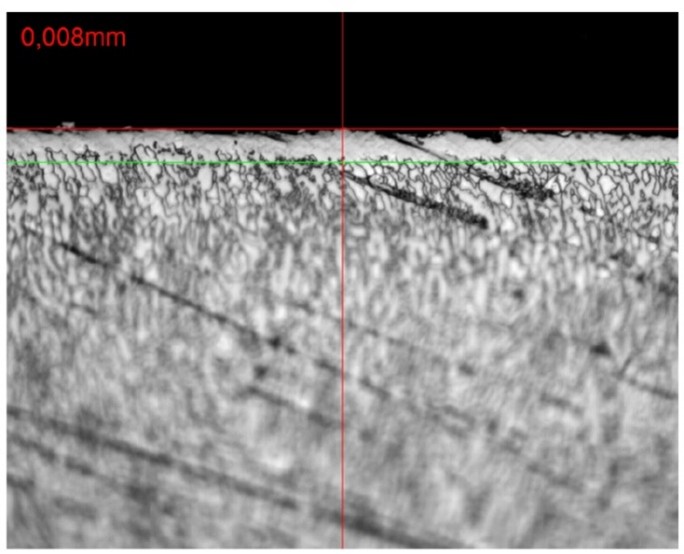
Die Expanite-Behandlung von Edelstählen umfasst typischerweise einen zweistufigen Prozess. Während der ersten Phase (Hochtemperaturverfahren) wird Stickstoff tief in die Grenzzone eingeführt. Dies führt dazu, dass das Material bis zu etwa 1 mm gehärtet wird, mit Härtewerten von etwa 300 HV für austenitische Materialien bis zu 850 HV für martensitische Materialien.
In der anschließenden Phase, dem sogenannten Niedertemperaturverfahren, wird das Werkstück allmählich auf maximal 470°C erhitzt. Diese kontrollierte Erwärmung ermöglicht die Infusion von sowohl Kohlenstoff als auch Stickstoff, wodurch die Grenzschicht effektiv auf eine Tiefe von 5 bis 30 μm verstärkt wird, wobei Härtewerte zwischen 1100 und 1300 HV erreicht werden. Durch die Kombination beider Prozessschritte wird der fragile Eierschalen-Effekt vermieden.
Um die Verschleißfestigkeit zu testen, führte Expanite Tests an mehreren 316L-Proben durch, die seinem proprietären Härtungsprozess unterzogen wurden, gemäß den Richtlinien des ASTM-Standards G98. In diesem Test wird ein keramischer Prüfkörper unter einer konstanten Presskraft von 25 N auf einer Probe hin- und herbewegt. Nach einer Gleitstrecke von 100 m wird das resultierende Verschleißvolumen bewertet. Bemerkenswerterweise zeigte die mit Super-Expanite behandelte Probe eine 125-fach höhere Verschleißfestigkeit im Vergleich zur unbehandelten Probe.
Während herkömmliche Oberflächenhärtungsverfahren darauf abzielen, die Oberflächenhärte zu erhöhen, gehen sie häufig auf Kosten der Korrosionsbeständigkeit. Genau hier setzt unser Verfahren an: Umfangreiche Tests haben gezeigt, dass Proben, die dem Härtungsprozess von Expanite unterzogen wurden, bis zu 1000 Stunden in einer Salzsprühnebelkammer aushalten können, ohne Anzeichen von Korrosion zu zeigen. Tatsächlich kann die Oberflächenhärtung gelegentlich die Korrosionsbeständigkeit auf ein Niveau erhöhen, das über dem des unbehandelten Basismaterials liegt.
Für weitere Informationen oder zur Kontaktaufnahme besuchen Sie bitte unsere Website: www.expanite.com

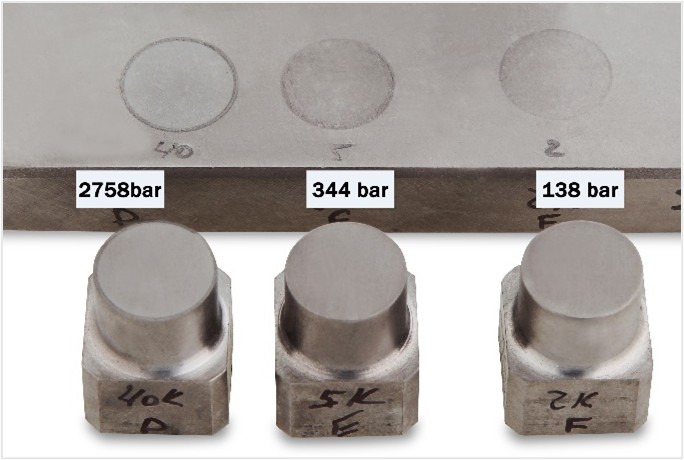
(Artikel in Englisch) In den letzten Wochen und Monaten hat Expanite diverse Lösungen im Bereich des Oberflächenhärtens für den Pumpen- und Ventilmarkt entwickelt. Die Hauptprobleme in diesen Industriezweigen waren in der Vergangenheit sowohl Verschleiß, als auch Festfressen von Bauteilen – bei allen Anwendungen, bei denen entweder metallische Dichtung gefordert ist, oder hohe Betriebstemperaturen (jenseits von 300 °C) und/oder korrosive Umgebungen vorliegen, können konventionelle Beschichtungen und die meisten nicht-metallischen Buchsen nicht verwendet werden.
Selbst in Fällen, bei denen spezielle Beschichtungen für den Einsatz in bestimmten Umgebungsmedien geeignet wären, bringen Heiz- und Kühlzyklen ein hohes Risiko für das Abplatzen der Beschichtungen aufgrund unterschiedlicher thermischer Ausdehnungskoeffizienten mit sich. Zahlreiche Kunden, die nach einer technisch fortschrittlicheren Lösung zur Erzielung einer besseren Bauteil-Performance gesucht haben, sind schlussendlich fündig geworden – in dem einzigartigen, diffusionsbasierten Oberflächenhärtungsverfahren von Expanite, das für die meisten kommerziell erhältlichen, korrosionsbeständigen Werkstoffe geeignet ist. Vor Kurzem hat die Expanite-Technologie einen neuen Maßstab gesetzt für Verschleiß und Festfressen (Kaltverschweißen) bei unterschiedlichsten Werkstoffen wie konventionellen Edelstählen (1.4404/AIS 316, Duplex-1.4462, Nitronic, 1.4980/Alloy A-286), Nickel-Basiswerkstoffen (z.B. Monel® K500, Inconel® 718 und Hastelloy®), sowie Kobalt-basierten Werkstoffen wie Stellite®. Edelstahl-Werkstoffe werden hierbei vielfach in Ventilen für die Lebensmittel- und Pharmaindustrie eingesetzt, wohingegen Monel® und Inconel® zumeist in chemisch aggressiven Umgebungsmedien bei höheren Temperaturen verwendet werden.


Falls Sie ebenfalls Probleme mit Verschleiß, Festfressen oder Korrosion bei Edelstählen, Ni- oder Co-basierten Werkstoffen haben, zögern Sie nicht mit uns in Kontakt zu treten – die Expanite-Technologie hält vielfältige Lösungsmöglichkeiten für die unterschiedlichsten Anwendungen und Produkte parat. Teilen Sie uns Ihre Herausforderungen mit und finden Sie mit uns die Expanite-Lösung für Ihr Produkt.
Expanite bietet Lösungen für das Oberflächenhärten und für die Wärmebehandlung von Edelstahl und Titan-Werkstoffen gemäß aktuellem Stand der Technik an. Die Expanite-Prozesse ermöglichen eine bis zu zehnfache-Steigerung der Oberflächenhärte bei gleich-zeitigem Erhalt, bzw. sogar Verbesserung der Korrosionsbeständigkeit des Grundwerkstoffs. Expanite verfügt über einen kombinierten Entwicklungs- und Produktionsstandort in der Nähe von Kopenhagen, Dänemark, sowie über Produktionsstandorte in den USA, Deutschland und China. Die Expanite-Lösungen sind flexibel und können an die Anforderungen der Kunden angepasst werden. Des Weiteren bietet Expanite seinen Kunden die einzigartige Möglichkeit, die Expanite-Prozesse in die eigene Produktionslinie als Teil einer Lizenzvereinbarung zu integrieren. www.expanite.com.

Der Übergang zu günstigeren und umweltfreundlichen Kraftstoffen ist entscheidend für die Zukunft der Schiffsindustrie und MAN Diesel & Turbo ist einer der marktführenden Unternehmen in der Branche.
MAN Energy Solution’s neuste Generation von gasbetriebenen Motoren spielen bereits jetzt eine Schlüsselrolle im Bereich der Umstellung von Öl zu alternativen Energien. Bei der Entwicklung der Motoren haben Expanite und MAN Diesel & Turbo die Installation der Gaseinspritzung gemeinsam gelöst. Ein wichtiger Teil der Lösung kam von Expanite, eine Oberflächenhärtungs-Technologie die es ermöglicht Edelstahl extrem verschleiß- und korrosionsbestädig zu machen.
Expanite basiert auf einer bereits im Jahre 2000 gestarteten Forschungstätigkeit und wurde 2010 von führenden Experten in der Material- und Oberflächenhärtung gegründet. Der Hauptsitz ist in Hillerød, nahe Kopenhagen und man hat Produktionsstätten in den USA, Deutschland und China. Desweiteren können Expanite Lösungen flexibel und maßgeschneidert in die Produktion des Endkunden, im Rahmen einer Lizenzvereinbarung integriert werden. www.expanite.com.

Expanite – der Vorreiter aus Dänemark, spezialisiert auf das Oberflächenhärten von Edelstahl und Titan – ersetzt diverse Beschichtungen bei einer Vielzahl von höchst anspruchsvollen Anwendungen.
Seit mehr als 70 Jahren sind Beschichtungen in ihren vielfältigen Formen der Standard, wenn eine Steigerung der Widerstandsfähigkeit von Edelstahl gegenüber Verschleiß und Korrosion gefordert ist. Anwendungen finden sich in allen Bereichen angefangen von der Nahrungsmittel- & Getränkeindustrie über die Öl- & Gas-Branche, Luft- & Raumfahrt bis hin zu Konsumgütern. In den vergangenen Jahren haben jedoch die Grenzen der Beschichtungssysteme die Ingenieure nach immer leistungsfähigeren Beschichtungsmaterialien und kostensparenden Auftragsverfahren suchen lassen. Dabei hat sich die patentierte Härtetechnologie von Expanite als eine der vielversprechendsten Alternativen herauskristallisiert.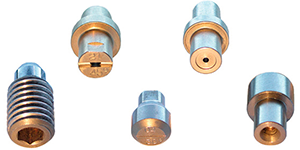
Expanite bietet Lösungen zum Oberflächenhärten von Edelstahl und Titan, die dem Stand der Technik weit voraus sind. Die Verfahren von Expanite ermöglichen es die Härte der Werkstückoberflächen um den Faktor zehn zu erhöhen und gleichzeitig die Korrosionsbeständigkeit aufrecht zu erhalten und sogar zu verbessern. Am Stammsitz von Expanite in der Nähe von Kopenhagen, Dänemark, befindet sich ein kombiniertes Forschungs- und Produktionszentrum. Die Produktionsstandorte in den USA, Deutschland und China ergänzen die weltweiten Behandlungskapazitäten und reduzieren den Logistikaufwand für die Kunden vor Ort. Lösungen von Expanite sind zudem flexibel und können im Rahmen einer Lizenzvereinbarung direkt in der Produktion des Kunden implementiert werden. www.expanite.com.

Expanite – der dänische Pionier für Oberflächenhärtung von Edelstahl und Titan ersetzt oder ergänzt mit seiner Technologie die mittlerweile weit verbreiteten DLC-Beschichtungen. Neben technischen und kommerziellen Vorteilen spielt die Nachhaltigkeit der Expanite-Verfahren eine zunehmende Rolle bei den Kunden.
 Diamond-Like-Carbon- oder kurz DLC-Beschichtungen kommen heutzutage in vielen Bereichen zum Einsatz wo hervorragende Reibeigenschaften sowie eine gute Verschleißbeständigkeit an Bauteiloberflächen gefordert sind. Die durch aufwändige, zeit- und kostenintensive PVD- oder PACVD-Prozesse aufgetragene DLC-Schichten sind dabei in der Regel nur einige wenige Mikrometer stark. Muss das Bauteil zusätzlich korrosionsbeständig sein, sodass der Einsatz von Edelstählen unerlässlich ist, weist das DLC-System einige Schwachstellen auf. Der weiche Edelstahl als Trägermedium und der entsprechend hohe Härtegradient zur dünnen DLC-Schicht begünstigen den Eierschaleneffekt. Kommt es hierdurch oder aufgrund von anderen Ursachen zu einem Defekt in der Beschichtung, stellt dies oft den Ausgangspunkt für das Ablösen der Schicht dar.
Expanite wurde 2010 von führenden Experten für Material- und Oberflächenhärtung gegründet, deren Forschung bereits auf das Jahr 2000 zurückgeht. Das Unternehmen hat seinen Hauptsitz in Hillerød bei Kopenhagen und Behandlungszentren in den USA, Deutschland, Korea und China. Die Lösungen von Expanite sind flexibel und können im Rahmen einer Lizenzvereinbarung auf die eigene Produktlinie des Kunden zugeschnitten werden. www.expanite.com.

(Artikel auf Englisch) Expanite, the Danish pioneer and growth company within hardening and heat treatment of stainless steel and titanium, receives its largest capital increase to date. Approximately 12 years after the company was created out of a research project at the Technical University of Denmark, having built a solid business in Europe and having established a strong foothold in the US and Asia, the company will further expand its activities in the US as well as strengthen its presence and offerings in Europe and Asia.
The technology of the company is based on a series of patented processes for high performance, gas phase based hardening/heat treatment of stainless steel and titanium with a reduced environmental impact. Expanite offers a fully digitalized approach to surface hardening, production management and quality control, with a business model that involves a chain of its own service centers as well as technology licensees. In addition to being able to deliver services that significantly extend the life of components – offering sustainability in its purest form – Expanite’s way to achieve the extended lifetime of materials is the green alternative to environmentally challenged processes such as hard chrome plating and standard stainless steel hardening involving aggressive chemicals and long process times with associated high energy consumption. Expanite’s patented solutions are gas-based, shortening processing time, reducing the overall energy consumption, and eliminating the need for harsh chemical cleaning before/after processing.
Lauritzen Fonden’s business activities are gathered in Lauritzen Fonden Holding, which manages assets worth over DKK 10 billion in the companies J. Lauritzen, DFDS and other investments. The aim of the foundation is to promote and develop of Danish, especially within international shipping, and to support Danish entrepreneurship in general. www.lauritzenfonden.com
Finindus is a Belgium-based investment company funded by ArcelorMittal and the Flemish Region and is linked to OCAS, a world class metal research center with campuses in Zelzate and Zwijnaarde (Belgium). Finindus provides early stage and growth financing (both equity and debt) to innovative technology companies active in the field of materials (including material processing), sustainable manufacturing and industry 4.0. Finindus invests across Europe, with Flanders as a home base and sweet spot, and across the globe for investment opportunities in technologies at the center of our core domains and in line with the strategic interests and areas of expertise of our shareholders. www.finindus.be
Expanite offers state-of-the-art solutions for surface hardening treatment of stainless steels and titanium. With Expanite’s processes, it is possible to increase the material’s surface hardness tenfold while at the same time maintaining and even increasing its corrosion resistance. Expanite is a global organization with a combined development and production facility near Copenhagen, Denmark, and hardening capacity in both US, Germany, Korea and China. Expanite’s solutions are flexible and can be introduced directly into a customer’s own production line as part of a licensing arrangement. Learn more on www.expanite.com.